От проволоки для холодной высадки требуется не прочность, а пластичность: она должна течь под ударом пуансона и не трескаться. Поэтому её поставляют отожжённой, с чистой поверхностью, из стали без включений и с повышенной точностью диаметра. Марку выбирают по прочности готовой детали: 08кп и 10кп идут на гвозди и заклёпки, 10 и 20 на обычный крепёж, а 35, 45 и легированные на высокопрочный. Подсмазочное покрытие заказывают вместе с маркой: фосфатирование или омеднение.
Содержание статьи:
- Что такое холодная высадка и почему металл для неё особенный
- Чем высадочная проволока отличается от обычной
- Марки стали: 08кп, 10кп, 20 и когда нужна легированная
- Три требования, по которым принимают бунт
- Покрытие: зачем проволоку фосфатируют и омедняют
- Что из неё делают и какой диаметр под какой метиз
- Почему трескается на высадке: пять причин
- Частые вопросы
- Итог
Что такое холодная высадка и почему металл для неё особенный
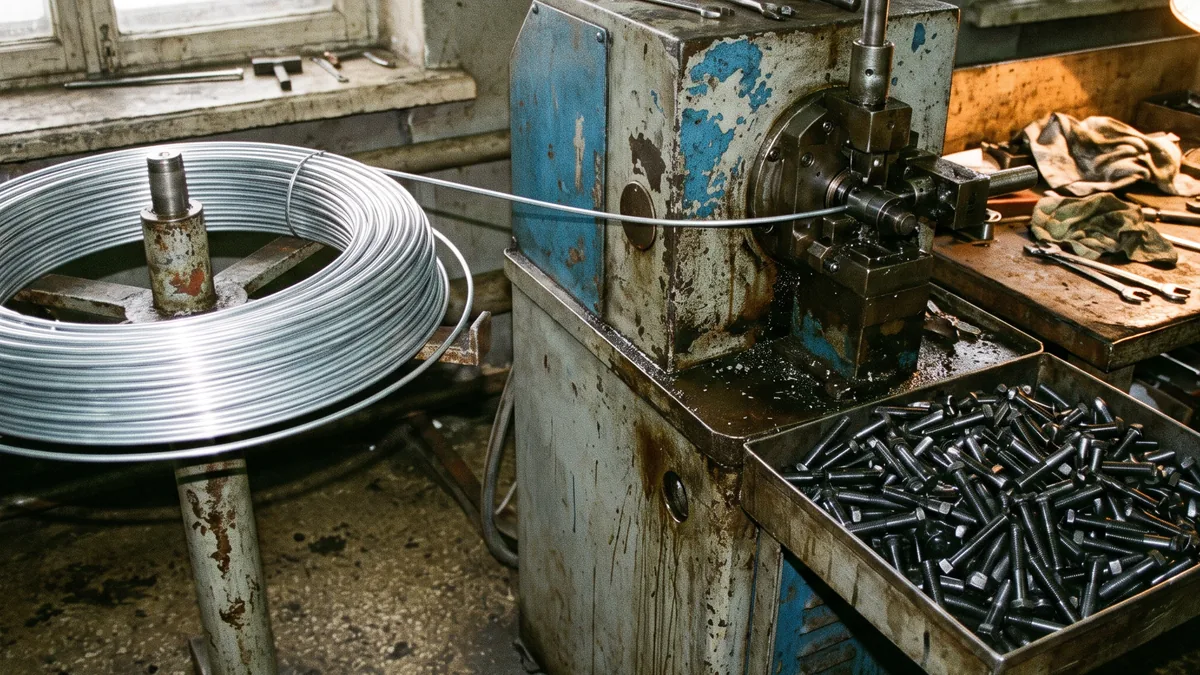
Холодной высадкой называют способ получить деталь давлением, без нагрева и без снятия стружки. Отрезок проволоки зажимают в матрице и ударом пуансона осаживают конец: металл течёт и заполняет форму. Так за долю секунды из куска проволоки получается болт со шляпкой, заклёпка или гвоздь.
Способ выигрывает у токарной обработки по двум статьям сразу. Нет стружки: металл не выбрасывается, а перераспределяется, и расход падает в разы. И волокна не перерезаются, а огибают форму детали, поэтому высаженный болт прочнее точёного из той же стали.
Но за это приходится платить требованиями к сырью. Металл деформируется на холоде, и деформация огромная: диаметр шляпки может вдвое превышать диаметр стержня. Обычная сталь в таких условиях просто трескается.
Отсюда и существует отдельный продукт: проволока для холодной высадки. У неё другой набор свойств, чем у обычной проволоки.
Чем высадочная проволока отличается от обычной
Отличий три, и ни одно не видно на глаз.
Пластичность важнее прочности. У обычной проволоки общего назначения ценится предел прочности: она должна держать нагрузку. У высадочной наоборот: она должна течь, не разрушаясь. Поэтому её отжигают, снимая наклёп после волочения, и по прочности она уступает обычной того же диаметра.
Поверхность без единого дефекта. Обычной проволоке царапина или волосовина не мешает. При высадке ровно в этом месте пойдёт трещина: дефект работает как концентратор напряжений, а деформация там кратная.
Чистота стали. Неметаллические включения, сера и фосфор в обычной проволоке допускаются щедрее. Для высадки их режут жёстко: включение внутри металла работает как та же трещина, только начинается изнутри.
Подменить высадочную проволоку обычной того же диаметра и той же марки нельзя. Выглядит так же, стоит дешевле, а на автомате даст брак, и хорошо, если сразу, а не через месяц на объекте.
Марки стали: 08кп, 10кп, 20 и когда нужна легированная
Выбор марки определяется тем, какую деталь высаживают и нужна ли ей потом термообработка.
08кп, 10кп самые мягкие и самые пластичные. Углерода около десятой доли процента (в 08кп 0,05-0,12 %, в 10кп 0,07-0,14 %), буквы кп означают кипящую сталь. Это металл для сложной высадки с большой степенью деформации: заклёпки, гвозди, детали с высокой шляпкой. Прочность у готовой детали невелика, но для крепежа без нагрузки её хватает.
10, 15, 20 относятся к спокойным и полуспокойным сталям того же класса. Чуть жёстче, зато однороднее и лучше ведут себя при сварке. Основной массив обычного крепежа.
35, 45 идут уже с приличным содержанием углерода. Высаживаются тяжелее, требуют отожжённого состояния, зато после закалки дают настоящую прочность. Это болты классов повыше.
Легированные: 35Х, 40Х, 38ХА, 30ХГСА берут для ответственного высокопрочного крепежа. Такая проволока обязательно идёт отожжённой и почти всегда с подсмазочным покрытием, иначе инструмент не выдержит.
Чем выше нужный класс прочности болта, тем больше углерода и легирующих, а значит, тем сложнее высадка. Технолог всегда выбирает самую мягкую марку, которая даёт требуемую прочность после термообработки.
Три требования, по которым принимают бунт
Когда высадочную проволоку принимают на производстве, смотрят на три вещи.
Состояние поставки. Отожжённая, нагартованная или термообработанная на определённую твёрдость. Для высадки нужна отожжённая либо специально подготовленная: нагартованная не потечёт, а лопнет. В сертификате это прописано отдельной строкой, и это первое, что стоит проверить.
Точность диаметра. Высадочный автомат отрезает заготовку по длине, а объём металла в детали задан. Если диаметр гуляет, гуляет и объём: шляпка получится то недолитой, то с облоем. Поэтому для высадки берут проволоку повышенной точности, а не обычной.
Испытание на осадку. Главная проверка. Образец осаживают до заданной доли от исходной высоты и смотрят, появились ли трещины по боковой поверхности. Это прямая имитация того, что произойдёт в матрице. Если завод такое испытание не проводит, гарантий у вас нет.
Ещё смотрят на обезуглероженный слой: при неправильном отжиге поверхность теряет углерод, и деталь после закалки будет мягкой снаружи.
Покрытие: зачем проволоку фосфатируют и омедняют
Высадка идёт с огромным давлением металла на инструмент. Без смазки матрица и пуансон изнашиваются за смену, а деталь задирает.
Жидкая смазка при таких давлениях выдавливается. Поэтому смазку делают частью проволоки: подсмазочный слой наносят ещё на заводе.
Фосфатирование. На поверхности выращивают слой фосфатов, пористый и прочно сцепленный с металлом. В поры заходит мыло или масло, и смазка держится там, где нужна. Самый массовый вариант для углеродистых сталей.
Омеднение. Тонкий слой меди работает как твёрдая смазка и заодно защищает от коррозии при хранении. Применяют там, где деформация особенно велика, и на легированных марках.
Известкование. Самый простой и дешёвый вариант, для несложной высадки.
Покрытие указывается в заказе наравне с маркой и диаметром. Если прислали ту же марку, тот же размер, но без подсмазочного слоя, автомат встанет, и претензия будет обоснованной только если покрытие было в спецификации.
Что из неё делают и какой диаметр под какой метиз
Диаметр проволоки не равен диаметру резьбы. Заготовку берут под объём детали, а резьбу потом накатывают.
Изделие |
Ходовой диаметр проволоки |
Типичная марка |
Гвозди строительные |
1,6-6 мм |
08кп, 10кп |
Заклёпки |
2-12 мм |
08кп, 10 |
Болты и винты общего назначения |
4-16 мм |
10, 20 |
Саморезы и шурупы |
2-8 мм |
10кп, 15 |
Высокопрочный крепёж |
6-24 мм |
35, 45, 40Х |
Саму проволоку тянут из катанки, горячекатаного прутка в бунтах. То есть цепочка выглядит так: катанка, волочение, отжиг, подсмазочное покрытие, и только потом высадка.
Весь сортамент проволоки собран в разделе проволока.
Почему трескается на высадке: пять причин
Если пошёл брак, причина почти всегда в одном из пяти пунктов. Идут они от самого частого к редкому.
Взяли не тот металл. Обычная проволока вместо высадочной, или марка с большим углеродом, чем нужно для такой степени деформации. Проверяется по сертификату.
Состояние поставки не то. Нагартованная вместо отожжённой. Металл уже исчерпал запас пластичности при волочении, и на высадке ему нечем течь.
Дефекты поверхности. Царапина, риска, закат от волоки. Трещина всегда стартует оттуда.
Нет или стёрлось подсмазочное покрытие. Металл налипает на инструмент, растёт трение, и вместо течения получается разрыв.
Слишком большая степень деформации за один переход. Это уже вопрос не к металлу, а к технологии: деталь нужно высаживать за два перехода вместо одного.
Если трещины идут по всей партии, виноват металл или технология. Если появились посреди партии, смотрите инструмент и смазку.
Частые вопросы
Можно ли высаживать из обычной проволоки?
При малой степени деформации и на мягких марках иногда проходит. На серийном производстве нельзя: выход годного непредсказуем.
Чем отличается от катанки?
Катанкой называют горячекатаную заготовку в бунте. Высадочная проволока получается из неё волочением, отжигом и нанесением покрытия. Разные переделы и разные свойства.
Что означает кп в марке?
Кипящая сталь, раскислена не полностью. Для высадки это плюс: такая сталь пластичнее.
Нужен ли отжиг после волочения?
Практически всегда. Волочение наклёпывает металл, отжиг возвращает пластичность.
Как заказывать, чтобы не ошибиться?
В спецификации указывайте четыре вещи: марку стали, диаметр с классом точности, состояние поставки и тип подсмазочного покрытия. Без любого из четырёх заказ неполный.
Итог
Проволока для холодной высадки рассчитана на другую задачу, чем обычная. От неё требуется не прочность, а способность течь под давлением, не разрушаясь.
Три вещи, которые делают её высадочной: отожжённое состояние, безупречная поверхность и чистая сталь без включений. Плюс повышенная точность диаметра, потому что автомат считает объём, а не миллиметры.
Марку выбирают по нужной прочности готовой детали: 08кп и 10кп для гвоздей и заклёпок, 10 и 20 для обычного крепежа, а 35, 45 и легированные для высокопрочного.
Подсмазочное покрытие заказывают наравне с маркой. Фосфатирование для углеродистых, омеднение для тяжёлой деформации и легированных.
И правило, которое экономит партии: в спецификации должны стоять четыре позиции: марка, диаметр с точностью, состояние поставки, покрытие. Всё, что не указано, поставщик выберет сам, и не факт что так, как нужно вашему автомату.
Сортамент смотрите в разделе проволока, а исходную заготовку в разделе стальная катанка.