Содержание статьи:
- Зачем нужен переход и почему трубы не варят встык
- Концентрический: оси на одной линии
- Эксцентрический: ровный верх или ровный низ
- Как читается обозначение перехода
- Штампованные и сварные лепестковые
- Длина перехода и разметка узла
- Материалы: сталь 20, 09Г2С, нержавейка, оцинковка
- Переход и гидравлика: сопротивление и кавитация
- Приёмка: стенка на конусе, овальность, маркировка
- Что назвать менеджеру при заказе
- Частые вопросы
Зачем нужен переход и почему трубы не варят встык
Ни одна трасса не идёт одним диаметром от начала до конца: коллектор Ду150 раздаёт ответвления на Ду80, у насоса патрубок Ду100, а линия к нему подходит Ду150. Диаметр приходится менять, вопрос только в том, чем.
Соблазн простой: подрезать торцы и сварить трубу 108 с трубой 89 напрямую. На чертеже это один шов, на деле четыре проблемы. Кромки не совпадают, в стыке остаётся ступенька, а ступенька работает концентратором напряжений: усталостная трещина растёт именно оттуда. Корень не проварить: одна кромка висит в воздухе, и металл стекает внутрь трубы. За уступом поток отрывается от стенки, в застойном вихре садится шлам и начинается щелевая коррозия. И такой шов не расшифровать при контроле: у ультразвука нет опорной геометрии.
Кустарщина ещё хуже: обжать конец трубы кувалдой в морковку, вставить меньшую трубу в большую телескопом и обварить по кругу, выкроить конус болгаркой из листа. Каждый такой узел получается неконтролируемой деталью без марки стали и без документа. На заборе он переживёт всех, а на паре или газе нет.
Заводской переход снимает вопрос целиком. Это отштампованный или сваренный по стандарту конус: один торец совпадает с большой трубой по наружному диаметру и стенке, второй совпадает с малой. Оба стыка получаются обычными кольцевыми швами, а геометрия и марка стали подтверждены сертификатом. Основным документом на такие детали считается ГОСТ 17378 на переходы для приварки встык; в нашем разделе переходов около шестисот позиций.
Концентрический: оси на одной линии
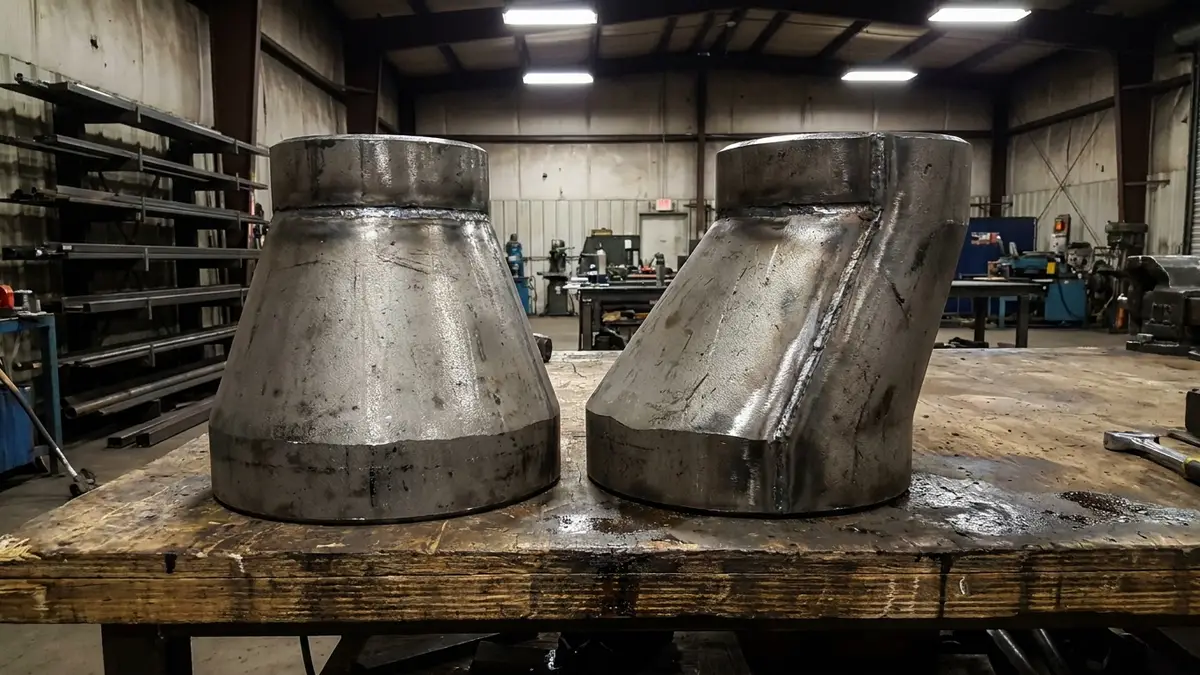
У концентрического перехода оси обоих торцов лежат на одной прямой, конус симметричен вокруг неё: если посмотреть с торца, кольцевой зазор одинаков по всему кругу. В обозначении помечается буквой К.
Вертикальные участки считаются его вотчиной. На стояке, на подъёме к насосу, в дымоходе сила тяжести работает вдоль оси трубы: лёгкое уходит вверх, тяжёлое вниз, и конус этому не мешает. Ни воздушных карманов, ни ловушек для осадка тут не возникает. Если проект не оговаривает иного, на вертикали ставят концентрический.
Ещё его ставят там, где важна симметрия потока. Расходомер меряет честно только при симметричном профиле, а несимметричный конус смещает ядро потока к одной стенке, и прибор начинает врать стабильно. То же с регулирующими клапанами, узлами учёта, входами в аппараты и горелки: здесь концентрический ставят и на горизонтали.
В воздуховодах, дымоходах, линиях сжатого воздуха среда однородная, копиться нечему, и симметрия идёт только на пользу: меньше отрыва потока и вибрации на кронштейнах. Плюс монтажное удобство: ось трассы остаётся на месте, опоры не сдвигаются, изоляция ложится ровным телом вращения.
Слабое место у него одно: на горизонтали такая деталь создаёт сразу и купол под потолком, и приямок на дне. Сверху копится воздух, снизу конденсат и осадок. Ряд концентрических переходов держим в наличии по ходовым парам диаметров.
Эксцентрический: ровный верх или ровный низ

У эксцентрического перехода одна образующая конуса прямая и параллельная оси: с одной стороны деталь плоская, весь конус уходит в другую сторону. Оси торцов смещены на половину разности диаметров. Обозначается буквой Э.
У монтажника здесь ровно одна степень свободы: развернуть деталь плоской стороной вверх или вниз. От разворота зависит, будет ли узел копить воздух или осадок.
Ровный верх даёт потолок линии без ступеньки. Воздух и пар собираются по верху, и уйти дальше им ничто не мешает. Так ставят на всасывающих линиях насосов и на заполненных жидкостью горизонталях, где воздушная пробка недопустима.
Ровный низ оставляет дно без порога. Конденсат, шлам, песок, окалина скатываются дальше, в дренаж или конденсатоотводчик. Так ставят на паропроводах, самотёчных и дренажных линиях, на пульпопроводах и запылённых газоходах.
Насосная обвязка. Всас центробежного насоса: линия Ду150, патрубок Ду100, между ними переход. Поставьте концентрический или разверните эксцентрический ровным низом, и под потолком получится закрытый купол. Воздух в жидкости есть всегда: его приносит среда, подсасывает через сальник, выделяет вскипание на местных сопротивлениях. Пузырьки копятся в куполе, пока пузырь не сорвётся целиком в рабочее колесо: подача проваливается, насос гудит и вибрирует, торцевое уплотнение работает всухую. Ровный верх купол убирает.
Исключение одно: если насос питается самотёком из бака сверху и всас идёт с постоянным уклоном вниз, переход разворачивают ровным низом: линия нигде не образует горба, и воздух уходит по уклону обратно в бак. Ориентир общий: на всасе не должно остаться точки, где воздух остановится.
Паропровод. Горизонтальная магистраль Ду200 переходит на Ду150. Конденсат в паре есть всегда: пар отдаёт тепло через стенку, вода бежит плёнкой по дну к ближайшему конденсатоотводчику. Ровный низ оставляет дно сплошным, и вода уходит. Разверните ту же деталь ровным верхом, и на дне вырастет порог в половину разности диаметров, а перед ним встанет лужа. Пар над сужением разгоняется, срывает с лужи гребень и швыряет водяную пробку в первый же отвод. Гидроудар рвёт крепления и сворачивает арматуру. Та же логика на самотёке, шламовых линиях и пыльных газоходах: порог на дне зарастает отложением.
Участок |
Тип |
Разворот |
Почему |
Вертикальный стояк | К | не важен | гравитация вдоль оси |
Всас насоса, горизонталь | Э | ровный верх | нет купола, воздух не копится |
Всас самотёком из бака сверху | Э | ровный низ | линия падает без горба |
Паропровод, горизонталь | Э | ровный низ | конденсат уходит, нет удара |
Самотёк, дренаж, шлам | Э | ровный низ | дно без порога |
Узел учёта, расходомер | К | не важен | симметричный профиль |
Воздуховод, дымоход | К | не важен | среда однородная |
Разворот решается на месте, а тип не переделаешь. Наш ряд эксцентрических переходов перекрывает основные пары диаметров обвязки.
Как читается обозначение перехода
Запись вида 89х4-57х3,5 читается слева направо и без вариантов: сначала больший торец, потом меньший.
- 89 обозначает наружный диаметр большого торца, мм;
- 4 обозначает стенку на большом торце, мм;
- 57 обозначает наружный диаметр малого торца, мм;
- 3,5 обозначает стенку на малом торце, мм.
Полная строка в спецификации: «Переход К-89х4-57х3,5 ГОСТ 17378-2001, сталь 20». Буква впереди говорит о типе: К концентрический, Э эксцентрический. Направление не указывают: одна деталь работает и на сужение, и на расширение, всё решает монтаж. А вот разворот плоской стороны у эксцентрического в спецификации лучше оговорить прямо, иначе решение примет тот, кто держит электрод.
Обе стенки называют обязательно. Переход должен совпасть с трубой и снаружи, и изнутри: у трубы 89х4 и трубы 89х6 один наружный диаметр и два разных внутренних. Если возьмёте деталь под стенку 4, а приварите её к трубе со стенкой 6, внутри стыка получится ровно тот уступ, ради избавления от которого переход и покупали, причём снаружи шов будет выглядеть безупречно.
Вторая заминка касается условного прохода и наружного диаметра. Проектировщик пишет Ду, а деталь заказывается по наружному размеру: Ду50 переводится в 57, Ду80 в 89, Ду100 в 108, Ду125 в 133, Ду150 в 159, Ду200 в 219. Переход «с Ду100 на Ду80» превращается в 108 на 89 с указанием обеих стенок. Полные ряды соответствий собраны в статье про диаметры стальных труб.
Штампованные и сварные лепестковые
Штампованный. Выдавливают из трубной заготовки на прессе: с одного конца обжимают или, наоборот, раздают. Шва нет вообще, волокно металла идёт по конусу непрерывно. Деталь ведёт себя как продолжение бесшовной трубы: держит давление и температуру, спокойно проходит ультразвуковой и радиографический контроль. На поднадзорных трубопроводах (пар, перегретая вода, газ, аммиак, нефтепродукты) проект почти всегда требует именно её.
Сварной из листа. Лист режут по развёртке, вальцуют конусом и заваривают продольный шов, у крупных размеров два. Металл тот же, геометрия по стандарту, но надёжность детали равна надёжности контроля шва. Заводское изделие с аттестованной технологией и клеймом вполне годится для воды, вентиляции, дымоходов, технологических самотёков, металлоконструкций.
Лепестковый. Конус собирают из вырезанных сегментов и сшивают несколькими продольными швами. Так делают там, где нет ни заготовки, ни пресса нужного усилия: крупные диаметры, водоводы, коллекторы, вентиляция. Швов много, в каждом может сидеть дефект, поэтому на ответственные напорные линии лепестковую деталь без полного контроля не ставят.
Различить их можно на глаз. У штампованного поверхность гладкая, тело образует правильную фигуру вращения, торцы с заводской фаской. У лепесткового конус многогранный: видны продольные швы и грани, окружность с торца слегка ломаная. Сварной из листа находится посередине: конус круглый, но один шов вдоль детали заметен. Самодельный конус, свёрнутый на объекте, в эту классификацию не входит: у него нет ни марки стали в документе, ни контроля шва, ни аттестованной технологии.
Длина перехода и разметка узла
У перехода есть строительная длина, то есть расстояние между торцами по оси. Она задана стандартом для каждой пары диаметров и растёт вместе с перепадом: чем больше разница торцов, тем длиннее конус, потому что угол раскрытия ограничен. Точную длину смотрят по таблице стандарта или в карточке товара, на глаз её не берут.
Частая ошибка на монтаже: считать, что переход не занимает места. Вырезали кусок трубы, а на его место должны встать задвижка, два перехода и катушка. Сумма строительных длин плюс зазоры под корень шва обязана лечь в проём. Если не легла, начинают натягивать стык прихватками, а натянутый стык живёт до первого температурного цикла. Порядок разметки простой: выписать строительные длины всех деталей узла по паспортам, сложить, прибавить зазоры под сварку на каждый стык, и только остаток отдать на прямые катушки.
Вторая ошибка касается эксцентрических деталей и вылезает не сразу. За переходом ось трассы смещена на половину разности диаметров: при переходе со 159 на 108 примерно на два с половиной сантиметра. Дальше всё считается от новой отметки: опоры, подвесы, отверстие в стене, привязка к соседним линиям. Разметка по старой оси на длинном пролёте даёт перекос и подгонку по месту.
Третья ошибка кроется в каскаде переходов. Чтобы попасть со 159 на 57, ставят 159х108, потом 108х89, потом 89х57: формально законно, фактически лишняя длина, лишние швы и лишние точки контроля. Если стандарт даёт прямую пару, берите одну деталь. Разворот эксцентрического перехода помечают мелом на самой детали внизу, до подъёма наверх.
Материалы: сталь 20, 09Г2С, нержавейка, оцинковка
Марка перехода должна соответствовать марке трубы либо быть согласована с проектом. Разнородный стык варить можно, но это отдельная технология с подбором присадки, а не решение по ходу дела.
Сталь 20. Основная марка трубопроводных деталей: пар, горячая вода, котельные контуры, технологические линии под давлением. Хорошо варится, предсказуема по механике, есть почти во всех типоразмерах. Если в проекте написано «сталь 20», подменять на Ст3 нельзя, даже если цифры прочности кажутся близкими.
Ст3сп и Ст3пс. Вода, вентиляция, дымоходы, ненагруженные технологические линии, конструктив. На горячие поднадзорные трассы проектировщики её не пускают. Чем эти марки отличаются по поведению, разбирали в гиде по выбору трубы под задачу.
09Г2С. Низколегированная, прочнее углеродистых и хладостойкая. Её берут на наружные трассы, северные объекты, эстакады, то есть на всё, что работает на морозе и с ударной нагрузкой. Переход из 09Г2С ставят на трубу из 09Г2С: мешать марки на стыке нагруженной линии без указания проекта не надо.
Нержавеющие. 12Х18Н10Т, 08Х18Н10 и их родня идут на пищевые производства, химию, воду питьевого качества, агрессивные среды, наружные линии без покраски. Варят присадкой того же класса, а шов и зону нагрева обязательно зачищают и травят, иначе ржаветь начнёт именно шов. Раздел нержавеющих переходов у нас самый широкий: около четырёхсот позиций.
Оцинкованные. Цинк и сварка несовместимы: в зоне шва покрытие выгорает, кромка остаётся голой и ржавеет первой, плюс пары цинка вредны для сварщика. Поэтому оцинкованные детали собирают на резьбе или фланцах, а если варить приходится, зону шва зачищают до чистого металла заранее и после сварки восстанавливают покрытие цинконаполненным составом. Ещё про совместимость: нержавеющая деталь на чёрной трубе во влажной среде даёт гальваническую пару, и разъедать будет углеродистую сторону.
Переход и гидравлика: сопротивление и кавитация
Любая смена сечения создаёт местное сопротивление, и ведёт оно себя по-разному в зависимости от направления потока. Сужение поток переносит спокойно: струя разгоняется и прижимается к стенке, течение устойчивое, потери небольшие. Расширение наоборот: поток тормозится, отрывается от расходящейся стенки, за местом отрыва крутятся вихри, энергия уходит в тепло, шум и вибрацию. Поэтому расширяющий конус делают пологим, а сужающий может быть покруче. Резкий обрыв сечения, когда труба воткнута в трубу большего диаметра, по потерям обходится в разы хуже плавного конуса и вдобавок расшатывает крепления пульсациями.
Скорость меняется быстрее, чем кажется: она зависит от квадрата диаметра. Переход с Ду150 на Ду100 уменьшает площадь сечения примерно в 2,2 раза, и во столько же раз растёт скорость среды.
Кавитация. Разгоняясь в горловине сужения, жидкость теряет статическое давление: энергия переходит в скорость. Если жидкость горячая или линия и без того на грани, давление в узком месте опускается до давления насыщенных паров, и жидкость закипает прямо в трубе. Дальше, где сечение восстанавливается, паровые пузырьки схлопываются, и каждое схлопывание бьёт по металлу микроударом. Звук характерный, будто в насосе перекатывается гравий. Итог за несколько месяцев: съеденные кромки лопаток, разбитое уплотнение, изъеденная стенка за переходом.
Почему всас уязвимее всего. Там запас по давлению минимален по определению: насос создаёт разрежение, а не напор, и любая лишняя потеря съедает запас до вскипания. Отсюда правила, которые в насосных выполняют почти механически:
- всасывающую линию делают на типоразмер-два больше патрубка, чтобы снизить скорость и потери;
- переход ставят вплотную к патрубку, а не в середине линии;
- перед ним оставляют прямой участок хотя бы в несколько диаметров, чтобы поток пришёл к колесу без закрутки;
- отводы и арматуру вплотную к патрубку не сажают;
- переход берут эксцентрический и разворачивают ровным верхом.
Воздушный карман под потолком делает с насосом то же, что кавитация, только быстрее. Разворот детали при монтаже занимает секунду, а ремонт рабочего колеса оборачивается неделями ожидания запчастей.
Приёмка: стенка на конусе, овальность, маркировка
Переход невелик, и принимают его на глазок чаще любой другой детали, хотя половина проблем видна за пять минут с толщиномером и штангенциркулем.
Толщина стенки на конусе. Главный пункт. При штамповке металл течёт: где заготовку обжимали, стенка нагоняется, а где раздавали, утоняется. Толщины из обозначения относятся к торцам, а по конусу стенка может уйти вниз. Проверяют толщиномером оба торца и три-четыре точки по образующей с разных сторон. Тонкая стенка на конусе остаётся скрытым браком: снаружи деталь выглядит нормально.
Овальность торцов. Меряют штангенциркулем в двух перпендикулярных направлениях. При овальном торце кромки не сойдутся: где-то зазор, где-то нахлёст. Сварщик начнёт натягивать стык прихватками, и в шве останутся напряжения, которые потом вылезут трещиной. Правят такое только на заводе.
Торцы, фаска, плоскость. Торец должен быть перпендикулярен оси, иначе зазор получится клиновым и корень не проварится равномерно; заводскую разделку кромок смотрят на равномерность по кругу и на забоины от транспортировки. У эксцентрического приложите ровную планку к плоской образующей: она должна лечь по всей длине без просвета, иначе деталь даст на монтаже тот самый порог, от которого вы уходили.
Маркировка и документы. На детали должны быть условное обозначение, марка стали, номер партии или плавки и клеймо контроля, а к партии прилагается сертификат с химией и механикой. Немаркированную деталь на поднадзорный трубопровод не поставить: её нечем идентифицировать в исполнительной документации. По поверхности: лёгкая ржавчина на чёрной детали сойдёт при зачистке, а плены, закаты, глубокие риски вдоль конуса, вмятины и язвы дают повод для отбраковки, особенно на тонкой стенке.
Пересорт К вместо Э. Ловится взглядом с торца: у концентрического кольцевой зазор одинаков по всему кругу, у эксцентрического с одной стороны его нет вовсе. Проверяйте на приёмке, а не на высоте с электродом: в накладной эти детали различаются одной буквой.
Что назвать менеджеру при заказе
Чтобы заявка не превратилась в переписку на три дня, назовите семь вещей: тип (К или Э), больший торец с диаметром и стенкой, меньший торец с диаметром и стенкой, марку стали, исполнение (штампованный или сварной), стандарт и количество в штуках. Готовые строки заказа выглядят так:
- «Переход Э 159х4,5-108х4, сталь 20, штампованный, ГОСТ 17378-2001, 4 шт, на всас насоса, горизонталь»;
- «Переход К 108х4-89х3,5, 12Х18Н10Т, 6 шт, на вертикальный стояк»;
- «Переход К 530х8-426х7, сварной, Ст3сп, 2 шт, на воздуховод».
Если тип и стенки под вопросом, назовите условия: среду, температуру и давление, ориентацию участка и что за узел (всас, нагнетание, паровая магистраль, самотёк). Подбор по этим фактам занимает пару минут и снимает риск пересорта.
Диаметр меняют заводской деталью, а не сваркой встык. На вертикали ставят концентрический, на горизонтали эксцентрический: ровным верхом на линиях с жидкостью, где нельзя допустить воздушную пробку, и ровным низом при конденсате, шламе или самотёке. В обозначении сначала больший торец со своей стенкой, потом меньший со своей. Штампованный держит давление и надзор, сварной и лепестковый закрывают воду, вентиляцию и конструктив. Строительную длину закладывают в разметку заранее, а смещение оси за эксцентрической деталью учитывают в опорах.
Переходы, отводы, тройники, заглушки и фланцы собраны в разделе трубопроводной арматуры, так что узел можно взять одной поставкой. Нужен подбор под конкретную обвязку: пришлите менеджеру схему узла или строку спецификации, подберём по стандарту и приложим сертификаты. Если заодно считаете трубу на этот же узел, пригодится таблица веса метра трубы для пересчёта метража в тонны, а по соседним деталям узла есть отдельные разборы: отводы и фланцы.
Частые вопросы
Чем концентрический переход отличается от эксцентрического?
У концентрического оси обоих торцов лежат на одной линии, конус симметричен вокруг оси. У эксцентрического одна образующая прямая, а оси смещены на половину разности диаметров. Концентрический ставят на вертикальных участках и там, где нужен симметричный профиль потока, например перед расходомерами и клапанами. Эксцентрический ставят на горизонталях, разворачивая плоской стороной вверх или вниз в зависимости от того, что нельзя копить в линии: воздух или осадок.
Какой переход ставить на всасе насоса и как его развернуть?
Эксцентрический, плоской стороной вверх. Тогда верх трубы идёт без ступеньки, под потолком не образуется воздушный купол, и сорвавшийся из него пузырь не роняет подачу насоса. Переход ставят вплотную к патрубку, перед ним оставляют прямой участок в несколько диаметров. Исключение составляет питание самотёком из бака выше насоса: там линию ведут с постоянным уклоном вниз и переход разворачивают ровным низом, чтобы воздух уходил обратно в бак.
Что означает запись 89х4-57х3,5?
Это размер перехода: большой торец наружным диаметром 89 мм со стенкой 4 мм, малый торец диаметром 57 мм со стенкой 3,5 мм. Порядок всегда от большего к меньшему. В полной строке спереди добавляют тип (К или Э), следом стандарт и марку стали. Обе стенки называют обязательно: труба 89х4 и труба 89х6 имеют одинаковый наружный диаметр и разный внутренний, и деталь не под ту стенку даст уступ внутри стыка.
Можно ли сварить трубы разного диаметра встык без перехода?
На ответственной линии нельзя. В стыке останется ступенька: концентратор напряжений, непровар корня с одной стороны, застойная зона с осадком и коррозией и шов, который не расшифровать при контроле. Кустарные приёмы вроде обжатия конца трубы кувалдой или вставки телескопом дают неконтролируемую деталь без марки стали и документа. На поднадзорных трубопроводах такой узел не примут, на прочих рано или поздно даст свищ.
Источники и стандарты
- ГОСТ 10704-91 «Трубы стальные электросварные прямошовные. Сортамент»
- Труба: конструкция и назначение
Источник текстов стандартов: карточки Федерального информационного фонда стандартов (ФГБУ «Институт стандартизации»).