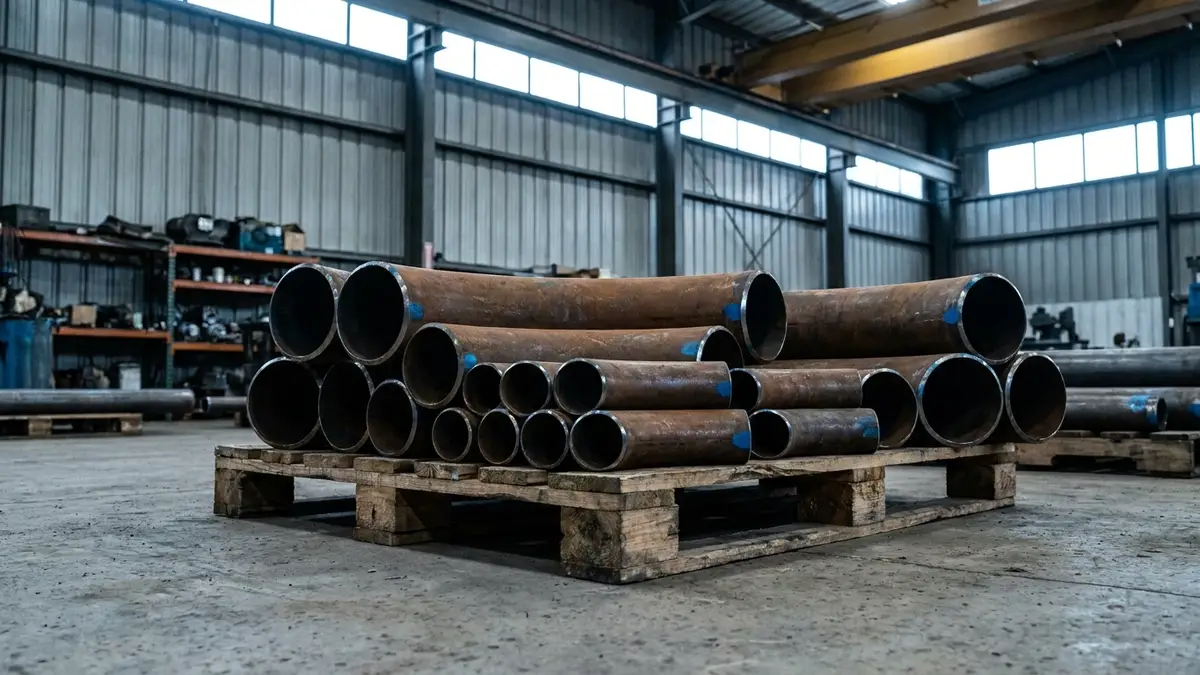
Крутоизогнутый отвод гнут или штампуют из цельной заготовки: шва в зоне поворота нет, стандартный радиус равен 1,5 Ду по ГОСТ 17375-2001. Секционный сваривают из секторов трубы кольцевыми швами, поэтому его делают на большие диаметры, где штамповка невозможна; швы требуют контроля, а поток идёт по ломаной. Заводской отвод лучше сварного «уса» из двух косых срезов: угол выдержан, сечение не сужается, к партии есть сертификат.
Содержание статьи:
- Что такое отвод и чем он лучше сварного «уса»
- Крутоизогнутый отвод: радиус 1,5 Ду и углы 30, 45, 60, 90
- Радиус гиба: сопротивление потоку и износ
- Секционные и секторные отводы: большие диаметры
- Вылет и длина отвода при разметке трассы
- Материалы: сталь 20, 09Г2С, нержавейка, оцинковка
- Толщина стенки: главная ошибка снабжения
- Приёмка: овальность, утонение на гибе, маркировка
- Сварка отвода с трубой: кромка, зазор, дефекты
- Что назвать менеджеру при заказе
- Частые вопросы
Что такое отвод и чем он лучше сварного «уса»
Отводом называют фасонную деталь, которая разворачивает трубопровод на нужный угол и сохраняет проходное сечение. Заводской отвод приезжает готовым изделием: угол выдержан, радиус известен, торцы обработаны под сварку, на теле выбита маркировка, к партии приложен сертификат. Монтажнику остаётся собрать стык и заварить.
Альтернатива «по-быстрому» знакома каждому прорабу: сварщик режет трубу под углом и сваривает из двух косых срезов «ус». Поворот получается за час, закупать ничего не нужно. Расплата приходит позже, и почти всегда по одному из четырёх сценариев.
Геометрия на глаз. Угол пляшет на два-три градуса, соосность теряется. На коротком узле это терпимо, на трассе с четырьмя поворотами ошибки складываются, и последний стык не сходится с закладной.
Излом потока. В «усе» среда меняет направление мгновенно, на кромке. За поворотом рождается вихрь, растут потери напора, наружная стенка в месте удара струи изнашивается быстрее остальной трубы. На воде на это уходят годы, на пульпе или паре хватает месяцев.
Шов в худшем месте. На повороте стенка нагружена больше всего: сюда приходят усилия от температурных удлинений, вес трубы с водой, отдача гидроударов. Ручной шов без контроля корня ставит концентратор ровно туда, где он опаснее всего, а натёк корня внутрь сужает проход и собирает отложения.
Бумаг нет. У детали, сваренной на площадке, нет паспорта, маркировки и происхождения. На трубопроводах пара, газа, горячей воды такой поворот не проходит приёмку в принципе.
Заводской крутоизогнутый отвод снимает все четыре пункта сразу: шва в зоне поворота у него нет вообще, металл изогнут в горячем виде, а форму задала оснастка. Ходовые размеры лежат на складе, и раздел отводов закрывает задачи от обвязки насоса до магистрали теплосети. «Ус» остаётся честным решением там, где давления нет вообще: самотёчные лотки, воздуховоды, водостоки, времянки.
Крутоизогнутый отвод: радиус 1,5 Ду и углы 30, 45, 60, 90

Крутоизогнутый отвод считается базовой деталью трубопровода, и в разделе это самая ходовая позиция. Выпускают его в основном по ГОСТ 17375-2001: бесшовные приварные отводы из углеродистой и низколегированной стали с радиусом кривизны 1,5 Ду (в обозначении стандарта это тип 3D). Есть и более крутой брат по ГОСТ 30753-2001, тип 2D, где радиус равен одному Ду; его берут, когда поворот нужно вписать в совсем тесный узел.
ГОСТ 17375 нормирует углы 45, 60, 90 и 180 градусов. Отводы на 30 и 15 градусов делают по заводским техническим условиям и отраслевым нормам, продаются они свободно и в спецификациях встречаются постоянно: без них не собрать ни один пологий обход препятствия. Отвод на 180 градусов монтажники зовут «калачом»: им разворачивают поток на змеевиках, регистрах отопления, обвязке теплообменников.
Отрезок трубы нагревают и проталкивают через рогообразный сердечник: заготовка раздаётся до нужного диаметра и одновременно загибается по дуге. Ещё отводы штампуют в матрице или гнут горячим способом с индукционным нагревом. Общий признак: шва в зоне поворота нет, металл течёт целиком.
Обозначение читается слева направо: «Отвод 90-108х4 ГОСТ 17375-2001» означает угол 90 градусов, наружный диаметр 108 мм и стенку 4 мм. Некоторые заводы пишут условный проход вместо наружного диаметра, и здесь начинается путаница: Ду100 и 108 мм обозначают одну и ту же трубу, хотя цифры разные, а Ду100 и 114 мм относятся уже к разным изделиям. Сверяйте с наружным диаметром трубы, к которой варите, а не с привычным числом из головы; разбор пар «условный проход и наружный диаметр» с таблицами лежит в статье про диаметры стальных труб.
Ряд размеров у отводов повторяет трубный сортамент: 45, 57, 76, 89, 108, 133, 159, 219, 273, 325, 377, 426 мм и дальше. До 400 мм крутоизогнутый отвод доступен всегда. Выше начинается зона, где штамповка редка, и туда приходят секционные конструкции.
Радиус гиба: сопротивление потоку и износ
О радиусе в заявках вспоминают реже всего, хотя именно он определяет, сколько отвод проживёт и сколько напора съест. Чем круче поворот, тем под большим углом струя бьёт в наружную стенку и тем сильнее закручивается поток за поворотом. Отсюда три следствия: потери давления, шум с вибрацией и локальный износ наружной стороны дуги.
Порядок цифр по справочным таблицам местных сопротивлений такой: поворот на 90 градусов радиусом в один диаметр равноценен примерно двадцати диаметрам прямой трубы, радиусом полтора диаметра около четырнадцати, а радиусом в три диаметра около двенадцати. На обвязке насоса разница не видна, а на трассе с двумя десятками поворотов она складывается в метры напора, то есть в другой насос.
Тип отвода |
Радиус |
Где применяют |
крутоизогнутый, тип 2D | 1,0 Ду | тесные узлы, насосные, коллекторы |
крутоизогнутый, тип 3D | 1,5 Ду | базовый вариант для любых сетей |
длинного радиуса | 2-5 Ду | абразив, пневмотранспорт, высокие скорости |
гнутый из трубы | десятки Ду | магистрали, пологие повороты трассы |
секционный сварной | обычно 1,0-1,5 Ду | большие диаметры, теплосети, водоводы |
Когда длинный радиус нужен обязательно:
- абразивная среда (пульпа, зола, песок, цемент, дробь, стружка): в крутом отводе твёрдые частицы выбивают наружную стенку в одной точке и протирают её насквозь задолго до износа остальной трассы;
- пневмотранспорт сыпучих: та же эрозия плюс дробление самого продукта на изломе;
- линии с пропуском очистных и диагностических устройств: скребок или снаряд физически не проходит крутой поворот, минимум для него измеряется несколькими диаметрами;
- высокие скорости и пар: эрозионный износ растёт со скоростью быстрее, чем линейно;
- системы, чувствительные к шуму (жильё, офисы, гостиницы): на крутых поворотах вода «шумит» заметно громче.
Но отвод длинного радиуса занимает больше места и лежит на складе далеко не всегда. В тепловом пункте или на коллекторе, где узел нужно вписать в габарит, крутой поворот радиусом 1,5 Ду остаётся правильным решением, его и берут в девяти случаях из десяти.
Секционные и секторные отводы: большие диаметры
Секционный отвод собирают из секторов трубы, срезанных под углом и сваренных между собой кольцевыми швами. Поворот на 90 градусов обычно набирают из четырёх секторов: двух средних и двух крайних половинных, у которых внешние торцы прямые, под стык с трубой. Поворот на 45 градусов складывают из двух-трёх секторов. Изготавливают их по отраслевым нормам и заводским техническим условиям, для тепловых сетей действуют свои типовые серии деталей.
Чтобы отштамповать отвод условным проходом 700 или 1000 мм, нужны пресс соответствующего усилия, сердечник размером с автомобиль и печь под заготовку; такая оснастка есть у считанных заводов. Секционный отвод того же размера режется из трубы и сваривается в обычном цеху за смену. Примерно от 400 мм секционные становятся массовым вариантом, а начиная с 800 мм практически безальтернативным. Готовые типоразмеры лежат в разделе секционных сварных отводов.
Где их ставят: тепловые сети и котельные, водоводы и напорная канализация, технологические трубопроводы, газоходы и дымовые тракты, вентиляция большого сечения, пожарные магистрали. Везде, где диаметр велик, а параметры среды умеренные.
У секционных отводов есть ограничения:
- каждый межсекторный шов становится концентратором напряжений и объектом контроля. На поднадзорных объектах эти швы проверяют по тем же правилам, что и монтажные стыки трубопровода, и требуют документы на контроль;
- на паре высоких параметров и на опасных средах проект часто прямо запрещает сварные секционные детали, оставляя только крутоизогнутые или штампосварные;
- гидравлика хуже, чем у плавной дуги: поток идёт по ломаной. Чем больше секторов, тем ближе поворот к настоящей дуге, поэтому четырёхсекторный отвод на 90 градусов ведёт себя заметно спокойнее двухсекторного.
Отдельно держится штампосварной отвод, компромиссный вариант для больших диаметров. Две половины штампуют из листа и сваривают двумя продольными швами: геометрия плавная, как у крутоизогнутого, размер практически любой, швы заводские. Там, где проект не пропускает секционный, а крутоизогнутого такого размера не существует, спрашивают именно штампосварной.
Вылет и длина отвода при разметке трассы
При разметке трассы отвод описывают двумя числами. Первое число называют вылетом: это расстояние от точки пересечения осей труб до торца детали. Второе число означает длину по оси, то есть дугу внутри самого отвода; она нужна для гидравлики, для расчёта массы и для компенсации тепловых удлинений. Считаются оба числа школьной геометрией:
- Вылет = радиус × тангенс половины угла. Для поворота на 90 градусов тангенс 45 равен единице, значит вылет равен радиусу;
- Длина по оси = 0,0175 × радиус × угол в градусах. Коэффициент 0,0175 получается, если число «пи» разделить на 180.
Пример для ходового отвода: условный проход 100, радиус 1,5 Ду, то есть 150 мм.
Угол |
Множитель вылета |
Вылет при радиусе 150 мм |
Длина по оси |
30 градусов | 0,27 | около 40 мм | около 79 мм |
45 градусов | 0,41 | около 62 мм | около 118 мм |
60 градусов | 0,58 | около 87 мм | около 157 мм |
90 градусов | 1,00 | 150 мм | около 236 мм |
Заводские таблицы округлены, и на пологих углах цифры отличаются от расчёта на пару миллиметров: на производстве оставляют технологический припуск на торце. Для разметки этой разницей можно пренебречь, а для точной сборки в цеху нельзя, там берут чертёж конкретной детали. Обозначают вылет по-разному: то «Н», то «А», то «размер до торца», поэтому смотрят чертёж в карточке.
Прямой участок между двумя поворотами считают так: из расстояния между точками пересечения осей вычитают вылеты обоих отводов и добавляют зазоры под сварку, по 2-3 мм на каждый стык. Если забыли вычесть вылеты, труба выходит длиннее на 300-500 мм, и хорошо, если её есть чем укоротить по месту. Хуже обратная ошибка: отрезали короче нужного, и в трассу приходится вваривать патрубок, добавляя два лишних шва там, где проект их не предусматривал.
Прямых участков у крутоизогнутых деталей нет, дуга начинается сразу от торца. Если нормы объекта требуют прямой участок между соседними кольцевыми швами, между двумя отводами или между отводом и тройником вваривают патрубок нужной длины. Требование смотрят в проекте.
Материалы: сталь 20, 09Г2С, нержавейка, оцинковка
Материал отвода подбирают под материал трубы и под среду. Ходовых вариантов четыре.
Сталь 20. Её отгружают по умолчанию, если марку в заявке не назвали. Держит воду, пар умеренных параметров, нефтепродукты, хорошо варится обычным электродом. Ограничивает её температура: для углеродистых сталей нормы дают потолок около 425 градусов, выше идут теплоустойчивые марки. Такие отводы делают из горячедеформированной бесшовной трубы, разницу способов её производства мы разбирали в статье про горячую и холодную деформацию.
09Г2С. Низколегированная сталь с марганцем и кремнием. Она прочнее стали 20 и сохраняет ударную вязкость на морозе. Северное исполнение допускает работу при температурах глубоко ниже нуля. Берут её на наружные сети, эстакады, объекты Севера и туда, где расчёт разрешает стенку потоньше. Марку в сертификате на поднадзорных объектах проверяют построчно, поэтому подмена «09Г2С на 20, они же похожи» не проходит.
Нержавеющие. Ходовые марки: 12Х18Н10Т и 08Х18Н10 для пищевых производств, химии, чистого пара и воды повышенных требований, а 10Х17Н13М2Т с молибденом идёт туда, где в среде есть хлориды. Ассортимент нержавеющих отводов закрывает основные диаметры и обе базовые группы марок. Технология сварки здесь другая: аргон, нержавеющая присадка, обязательный поддув изнутри. Без защиты корня шов «сгорает» с обратной стороны, и коррозия начинается ровно со стыка.
Оцинкованные. Покрытие наносят на готовую деталь горячим способом. Их ставят на хозяйственно-питьевой водопровод, пожарные линии, наружные трубопроводы и вентиляцию: туда, где нужна стойкость к атмосферной коррозии, а среда нейтральная. Собирают такие узлы чаще на резьбе или на обжиме, но оцинкованные отводы под сварку тоже существуют. Варить по цинку нельзя. Покрытие в зоне шва выгорает, пары цинка вредны для сварщика, а незащищённый металл ржавеет первым и именно на стыке. Цинк зачищают до сварки, а после восстанавливают покрытие цинконаполненным составом.
Во всех случаях материал отвода совпадает с материалом трубы. Нержавеющая деталь на чёрной трубе даёт гальваническую пару, а оцинкованный отвод на чёрном трубопроводе теряет смысл покрытия уже на первом стыке.
Толщина стенки: главная ошибка снабжения
Самая частая заявка на отвод выглядит так: «отвод 108, 90 градусов, 6 штук». Диаметр назван, угол назван, стенки нет. Менеджер отгружает ходовую четвёрку, на объекте труба оказывается 108х6, и в стыке получается уступ в два миллиметра по толщине. Дальше два пути, оба плохие: варить как есть, получая концентратор напряжений и почти гарантированный непровар в корне, или везти деталь обратно, теряя неделю на замену.
Отвод подбирают по паре «наружный диаметр × толщина стенки» той трубы, к которой он приваривается. Обе цифры пишут в заявке рядом, через знак умножения, как в сортаменте.
Если точного совпадения нет, нормы допускают соединение деталей разной толщины при плавном переходе: у более толстой стороны снимают металл под уклон примерно один к трём, то есть углом около 15 градусов, чтобы сечение менялось постепенно, а не ступенькой. Расточка законна ровно до тех пор, пока остаётся расчётная толщина стенки, иначе экономия превращается в ослабленное место. На практике проще заказать отвод в стенку, чем оправдывать расточку перед приёмкой.
Ряд толщин у отводов короче трубного. У каждого диаметра завод делает несколько ходовых стенок, а редкие только под заказ и партией. Если проект требует нестандартную толщину, закладывайте срок на изготовление сразу, до выхода бригады на монтаж.
Обратная ошибка встречается реже, но обходится не легче: отвод толще трубы даёт тот же уступ, только с другой стороны, и скашивать кромку придётся уже на детали, которая в этом месте и так утонена гибкой. Перед отгрузкой найдите в спецификации трубу, к которой варится отвод, и сверьте два числа: наружный диаметр и стенку.
Приёмка: овальность, утонение на гибе, маркировка
Партию отводов принимают за десять минут, и это время окупается на первом же браке.
Маркировка и документы. На теле детали должны быть товарный знак завода, размер, марка стали, номер партии или плавки, клеймо контроля. Маркировка связывает деталь с сертификатом; отвод без клейма считается изделием без происхождения, и на поднадзорный объект его не поставить никакими уговорами.
Толщина стенки на гибе. При гибке наружная сторона дуги растягивается и утоняется, внутренняя сжимается и утолщается. Утонение неизбежно у любой технологии, вопрос лишь в его величине. Замеряют ультразвуковым толщиномером в трёх-четырёх точках по наружной дуге и сравнивают с номиналом и с допуском, который завод указывает в технических условиях отдельной строкой. Отвод со стенкой ниже расчётной идёт в брак, даже если внешне деталь безупречна. Именно здесь вскрывается дешёвый товар неизвестного происхождения: тонкая заготовка плюс сильная раздача дают красивую снаружи деталь с критично тонкой спинкой.
Овальность. Штангенциркулем меряют наибольший и наименьший диаметр в сечении гиба, разницу делят на номинальный диаметр и переводят в проценты. Для гнутых деталей обычно ориентируются на значение в пределах восьми процентов, на ответственных линиях проект задаёт жёстче. Овальный торец в стык не сядет: кромки разойдутся, и сварщик будет закрывать зазор наплавкой вместо нормального шва. Отдельно проверьте партию, которую везли навалом в кузове: геометрию портит именно перевозка.
Угол, вылет и поверхность. Угольник, шаблон и рулетка, выборочно по партии. Гофры на внутренней стороне дуги прямо указывают на нарушение технологии гибки, такую деталь отбраковывают без обсуждений. Дальше смотрят вмятины, забоины, задиры, следы строповки цепью, трещины и расслоения на торце. Кромка под сварку должна быть чистой: без ржавчины, заусенцев и вмятин от вилки погрузчика.
Швы у секционных. Здесь добавляется контроль сварки: смещение кромок между секторами, подрезы, брызги, непровар в корне, клейма сварщиков. Если объект поднадзорный, к детали прилагают документы на контроль швов, а не только сертификат на металл.
Если маркировка на месте, стенка на гибе в допуске, овальность в норме и торцы целые, партию можно везти на монтаж.
Сварка отвода с трубой: кромка, зазор, дефекты
Кромка. Заводской отвод приходит с готовой разделкой под сварку: скос порядка 30 градусов с притуплением полтора-два миллиметра, конкретные значения зависят от толщины стенки и берутся из стандарта на сварные соединения трубопроводов и технологической карты. Если торец резали по месту, например подгоняли угол, которого нет в номенклатуре, фаску снимают заново фаскоснимателем или шлифмашинкой по разметке, а не «на глазок под сорок пять».
Сборка. Зазор в корне обычно 2-3 мм: если меньше, корень не проварится, если больше, потечёт. Смещение кромок сводят к минимуму, соосность и угол проверяют до прихваток, а не после. Прихваток ставят три-четыре по окружности, тем же материалом и тем же сварщиком, что будет варить шов. Прихватку с трещиной вырубают, а не заваривают поверх.
Чего делать нельзя. За эти ошибки расплачиваются переделкой:
- варить встык детали заметно разной толщины без плавного перехода;
- подтягивать трубу к отводу лебёдкой или домкратом и варить «в натяг»: монтажные напряжения складываются с рабочими и рвут шов на первом же температурном цикле;
- сажать два стыка вплотную (отвод к отводу или отвод к тройнику), если нормы объекта требуют между ними прямой участок;
- вести шов по цинку на оцинкованной детали;
- варить нержавейку без поддува аргоном изнутри.
Типовые дефекты именно на стыках отводов. Непровар корня из-за слишком плотного зазора или крупного электрода. Подрез по кромке отвода: стенка на гибе тоньше трубной, её легче прожечь, поэтому дугу ведут с уводом на массивную сторону. Натёк в корень, сужающий проход. Смещение кромок из-за овальности детали (опять привет с приёмки). Поры при сварке по ржавчине, влаге или конденсату: перед работой стык зачищают и прогревают, особенно зимой.
Контроль. Визуально-измерительный контроль проводят на каждом стыке без исключений: геометрия шва, отсутствие подрезов и трещин, чистота поверхности. Ультразвук или просвечивание делают в объёме, который задают проект и категория трубопровода; решать его на месте «по здравому смыслу» не выйдет, приёмка потребует протоколы. Полезно завести привычку заказывать отводы одной партией с трубой: стенки совпадают, марка одна, разделка одинаковая.
Что назвать менеджеру при заказе
Заявка на отвод укладывается в одну строку, если в ней есть пять обязательных элементов: тип детали, угол, наружный диаметр и стенка, марка стали, стандарт. Количество идёт шестым.
- «Отвод крутоизогнутый 90 градусов, 108х4, сталь 20, ГОСТ 17375-2001, 12 шт» для обвязки теплового узла;
- «Отвод 45 градусов, 159х6, 09Г2С, ГОСТ 17375, 8 шт, наружная прокладка, монтаж зимой»;
- «Отвод секционный 90 градусов, 530х8, сталь 20, радиус 1,5 Ду, 4 шт, тепловая сеть»;
- «Отвод нержавеющий 90 градусов, 57х3, 12Х18Н10Т, 20 шт, пищевая линия».
Пять вопросов, которые снимают почти весь пересорт:
- Угол. 30, 45, 60, 90 или нестандартный, который придётся подрезать;
- Диаметр и стенка трубы, к которой варите. Не «сотка», а «108х6»;
- Марка стали. Сталь 20 по умолчанию, 09Г2С для холода и нагруженных линий, а нержавейку и оцинковку подбирают по среде;
- Радиус. Полтора Ду ставят молча, крутой 2D и длинный радиус нужно называть словами;
- Стандарт и документы. ГОСТ 17375-2001 для крутоизогнутых, отраслевые нормы для секционных, и отдельно стоит сказать, нужен ли сертификат под надзорную приёмку.
Шестым пунктом полезно назвать среду и параметры: что течёт, какое давление, какая температура. Менеджер не проектировщик, но типовые несовпадения видит сразу и остановит заявку, где под пар просят оцинковку, а под пульпу крутой поворот радиусом в один диаметр.
Крутоизогнутый отвод с радиусом 1,5 Ду закрывает основную массу задач до 400 мм, выше работают секционные и штампосварные. Длинный радиус берут под абразив, высокие скорости и пропуск очистных устройств. Стенка отвода совпадает со стенкой трубы, и именно из-за этой цифры чаще всего срывается монтаж.
В каталоге отводы собраны в одном месте: крутоизогнутые, нержавеющие, секционные и оцинкованные, рядом лежит вся трубопроводная арматура: фланцы, переходы, тройники, заглушки, чтобы собрать узел одной поставкой. Если спецификации нет под рукой, пришлите менеджеру фрагмент чертежа или фото трубы с замером, подберём деталь по факту. Какие стандарты за что отвечают в трубной части заказа, разобрано в нашей карте трубных ГОСТов, а про соседние детали узла есть свои разборы: фланцы и переходы.
Частые вопросы
Чем крутоизогнутый отвод отличается от секционного?
Крутоизогнутый гнут или штампуют из цельной заготовки, шва в зоне поворота у него нет, стандартный радиус равен 1,5 Ду по ГОСТ 17375-2001. Секционный сваривают из секторов трубы кольцевыми швами, поэтому его делают на любые большие диаметры, где штамповка невозможна. Платить за это приходится швами-концентраторами, обязательным контролем и худшей гидравликой: поток идёт по ломаной, а не по дуге.
Какой радиус у стандартного отвода и когда нужен длинный?
По умолчанию радиус равен полутора условным проходам: у отвода Ду100 это 150 мм. Более крутой вариант с радиусом в один Ду нормирует ГОСТ 30753-2001, его берут для тесных узлов. Длинный радиус в три-пять диаметров нужен на абразивных средах, пневмотранспорте, высоких скоростях и там, где по трубе пропускают очистные или диагностические устройства.
Почему толщина стенки отвода на внешней стороне гиба меньше?
При гибке наружная сторона дуги растягивается и утоняется, внутренняя сжимается и утолщается. Так устроен сам процесс, и браком это не считается. Величину утонения завод нормирует в технических условиях, и на приёмке её проверяют ультразвуковым толщиномером в трёх-четырёх точках по спинке. Если стенка ушла ниже расчётной, деталь бракуют независимо от внешнего вида.
Что нужно указать в заявке на отвод?
Тип детали, угол, наружный диаметр и толщину стенки трубы, марку стали, стандарт и количество. Стенку называют обязательно: заявка «отвод 108, 90 градусов» приводит к уступу в стыке, если труба на объекте окажется толще отгруженной детали. Для нестандартных задач добавьте радиус, среду, давление и температуру: по ним видно, подходит ли материал.
Источники и стандарты
- ГОСТ 8732-78 «Трубы стальные бесшовные горячедеформированные. Сортамент»
- Труба: конструкция и назначение
Тексты стандартов приведены по карточкам Федерального информационного фонда стандартов (ФГБУ «Институт стандартизации»).